选择有意义的观察区域
围绕刀尖、切削刃或易断部位建立参考,减少大片背景、刀柄和其他运动部件的干扰。
从成像质量到状态判断,从软件算法到设备协同,构建面向真实工况的技术能力。
图像质量,是工业视觉的第一道门槛。
机床内部有油液、铁屑、反光与运动干涉。相机位置、光源角度、清洁效果与拍摄时序,需要共同服务于目标部位的有效成像。
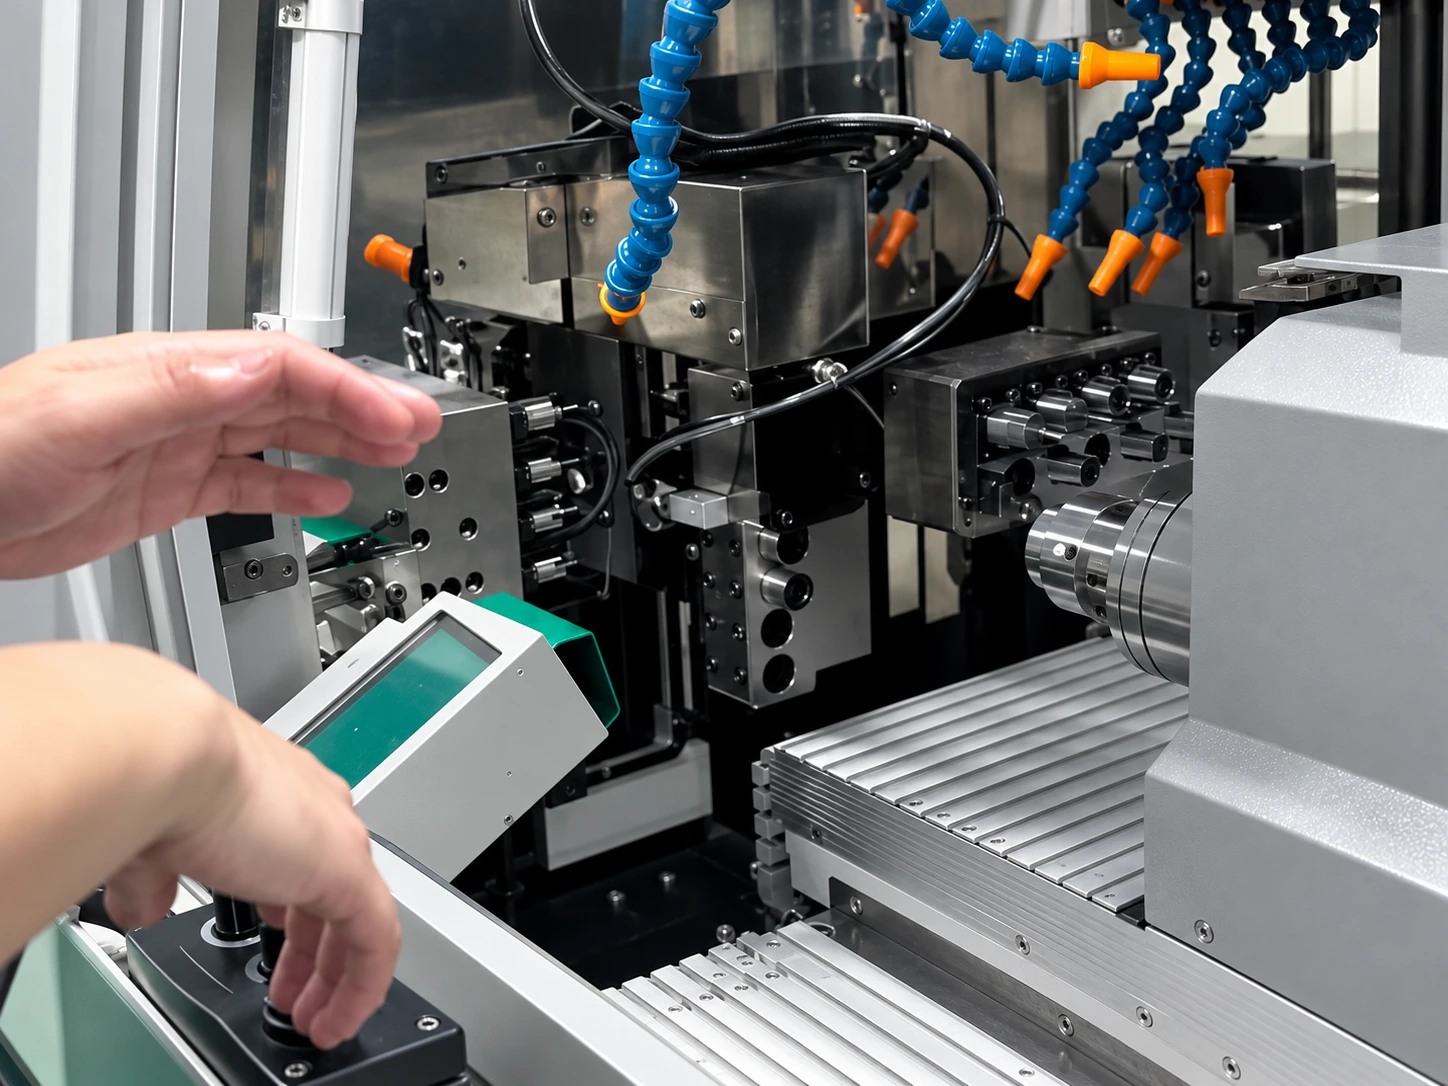
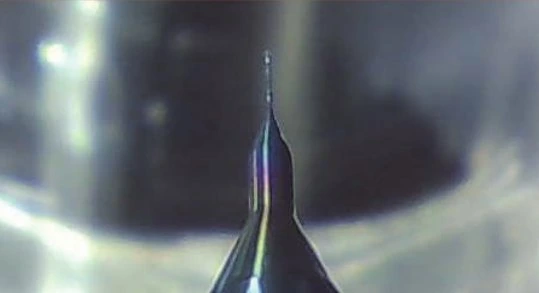
直接观察形貌,保留可复核依据。
在设定监测区域中比较刀具图像,判断刀尖或刀体的异常变化。将判断结果与现场实物复核结合,帮助区分损伤、缠屑和图像干扰。
对可见崩刃与一定程度的磨损异常,具体检出能力需要结合刀型、成像条件、软件版本与样本确认。
把成像、判断与工序条件放在一起,才能解释一次监测为何有效。
围绕刀尖、切削刃或易断部位建立参考,减少大片背景、刀柄和其他运动部件的干扰。
模糊、油液、反光或遮挡会改变图像。先核对清洁和拍照位置,再评估判断参数。
留存图像,结合刀号与现场确认复核异常,使后续换刀和维护有明确依据。
以下图像来自本地宣传素材,呈现需处理的典型干扰。
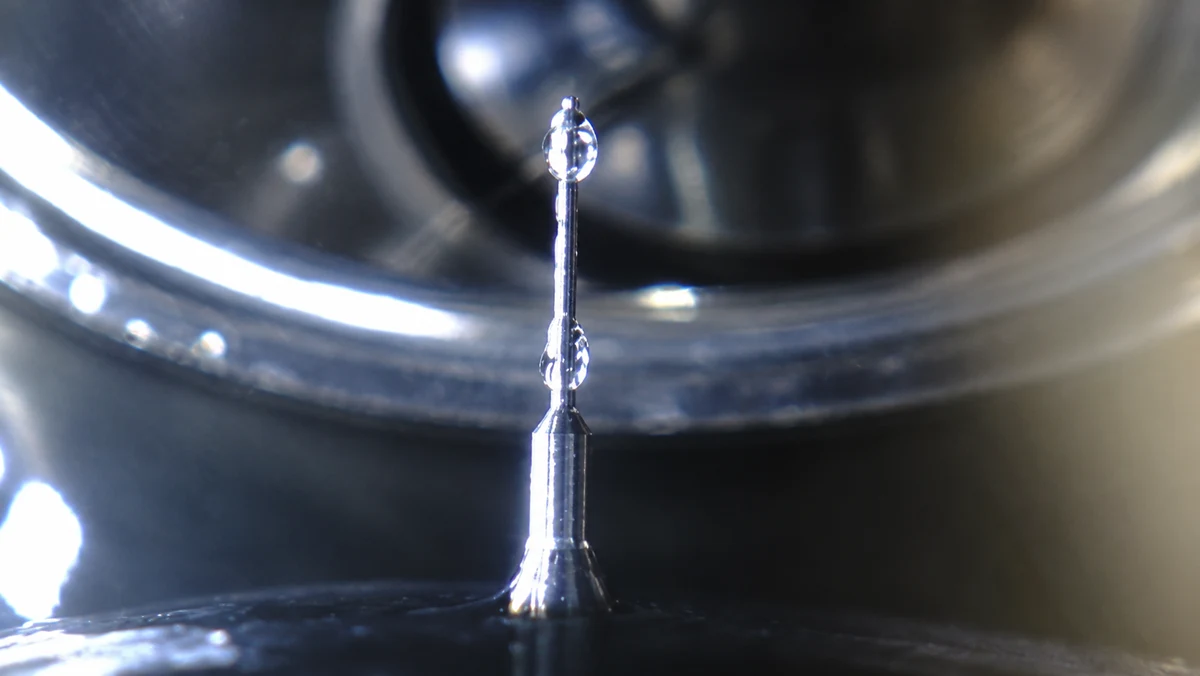
核对停油、吹气、灯光角度及触发时序,让目标轮廓在拍照窗口可见。
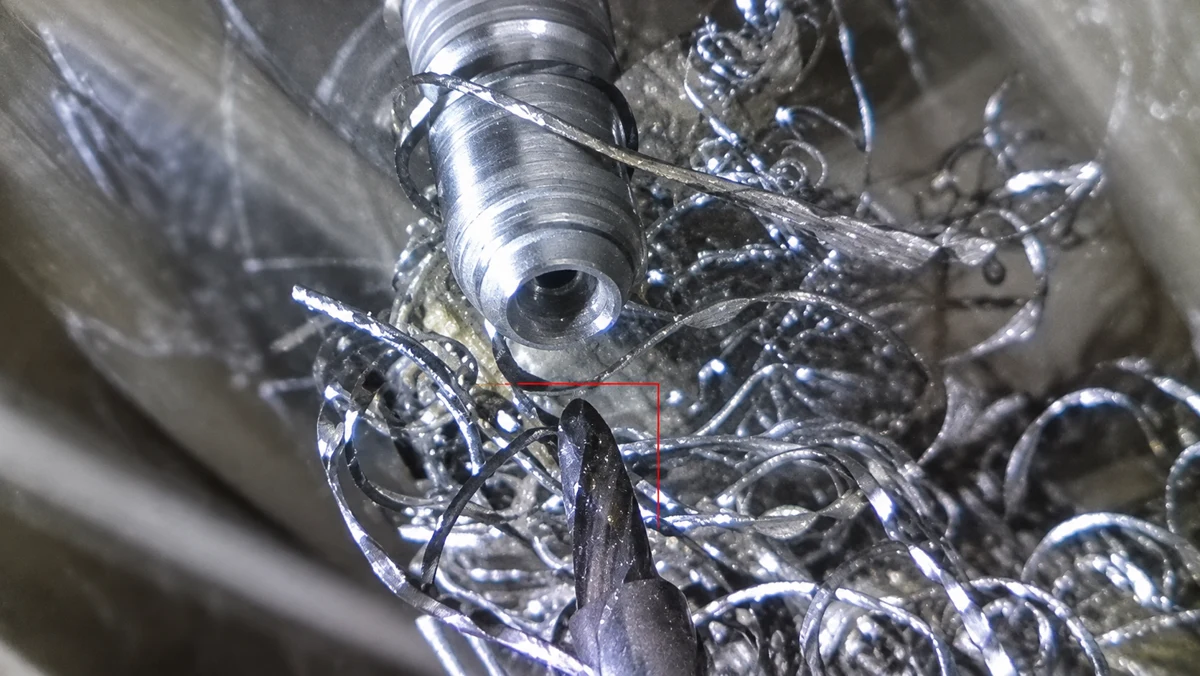
区分轮廓变化和遮挡变化,用典型缠屑及已知异常样本确认可检范围。
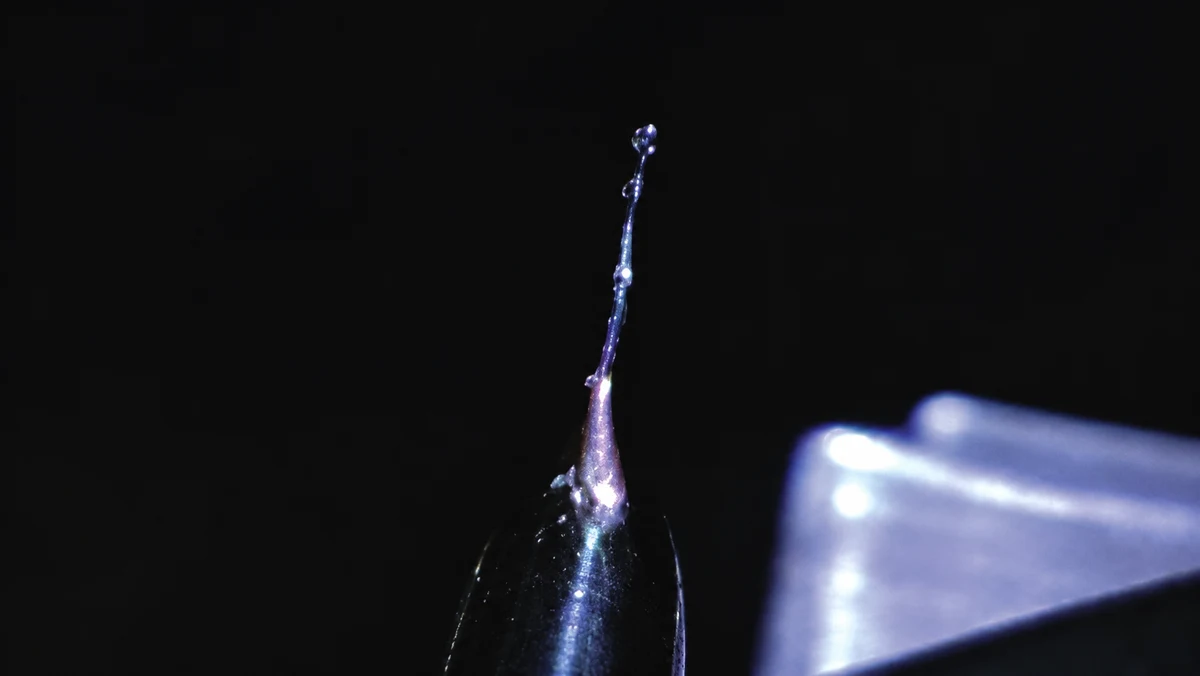
综合检查曝光、光源与镜头清洁,避免用参数补偿替代有效成像。
现场干扰示意 · 图像已做清晰度增强。
目标图像、刀位或刀号、动作窗口
有效图像、模板与现场配置
报警联动、换刀处理与图像追溯
观察方向、稳定照明与镜头清洁,共同决定可用于判断的图像。
有效图像比例、正常与异常样本、判断结果和反馈时序,是不同维度的依据。
目标部位是否可见,油液、缠屑和位姿变化是否影响轮廓。
使用目标刀型的正常与已知异常样本,确认哪些变化能被分辨。
核对刀号、图像与判断结果的对应关系,以及机床收到结果的时机。